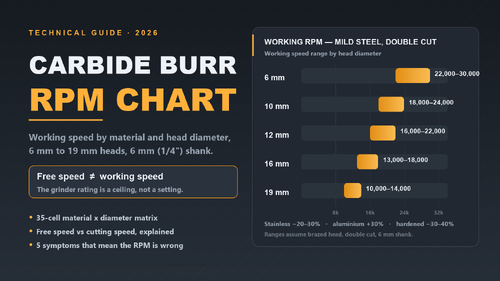
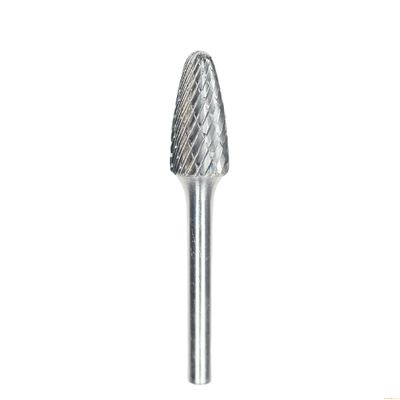
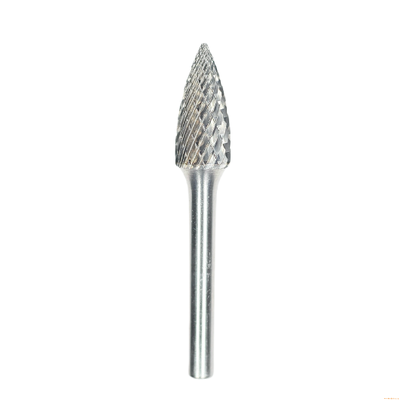
Таблица оборотов твердосплавных боров в зависимости от материала и диаметра головки
Большинство пневматических шлифовальных машин рассчитаны на 20 000–30 000 об/мин, а некоторые пневматические модели — на 50 000 об/мин. Почти каждая поломка твердосплавного бора, которую мы видим — засаливание, засорение, сколы зубьев, отрыв напаянной головки — сводится к одной неправильно прочитанной цифре:указанные на шлифовальной машине обороты — это скорость вращения шпинделя на холостом ходу, а не рабочая скорость бора в контакте с материалом.
Эта таблица показывает диапазоны рабочих скоростей в зависимости от диаметра головки и материала. Она составлена для стандартных твердосплавных боров с напаянной головкой и двойной насечкой на хвостовике 6 мм (1/4 дюйма). Там, где опубликованные таблицы производителей расходятся — а они расходятся, до 3 раз для одного и того же размера головки — мы берем консервативное значение и указываем это.
Таблица: рабочие обороты в зависимости от материала и диаметра головки
Материал
6 мм
10 мм
12 мм
16 мм
19 мм
Мягкая сталь
22 000–30 000
18 000–24 000
16 000–22 000
13 000–18 000
10 000–14 000
Нержавеющая сталь
16 000–21 000
13 000–17 000
12 000–16 000
10 000–13 000
7 000–10 000
Чугун
24 000–33 000
20 000–26 000
18 000–24 000
14 000–20 000
11 000–15 000
Алюминий и мягкие сплавы
28 000–39 000
23 000–31 000
21 000–28 000
17 000–23 000
13 000–18 000
Медь и латунь
27 000–37 000
22 000–30 000
20 000–27 000
16 000–22 000
12 000–17 000
Закаленная сталь, HRC 45+
14 000–19 000
11 000–15 000
10 000–14 000
8 000–11 000
6 000–9 000
Пластик и стеклопластик
15 000–21 000
12 000–17 000
11 000–15 000
9 000–12 000
7 000–10 000
Скорость на холостом ходу против рабочей скорости
Номинальная мощность шпинделя 50 000 об/мин измеряется без зажима. Если на такой шпиндель установить головку диаметром 19 мм, то режущая кромка будет двигаться со скоростью примерно 3000 м/мин — примерно в десять раз выше скорости резания, которую может выдержать напаянная твердосплавная кромка на стали. При такой скорости соединение напайки перегреется за несколько минут; головка не сломается в первый день, она сломается на следующей неделе, в заготовке. Вот почему самые большие головки в таблице рассчитаны на 10 000–14 000 об/мин: при таких скоростях кромка работает со скоростью около 600–850 м/мин, что напаянный твердый сплав выдерживает непрерывно.
Проверьте любую ячейку с одной формулой
Рабочая скорость из скорости резания: N (об/мин) = Vc (м/мин) × 1000 ÷ (π × D (мм))
Проработанные примеры, каждый из которых попадает в свою ячейку таблицы:
Головка 12 мм по мягкой стали, целевая Vc ≈ 650 м/мин → N ≈ 17 200 об/мин → ячейка говорит 16 000–22 000 ✓
Головка 12 мм по нержавеющей стали, Vc ≈ 470 → N ≈ 12 500 об/мин → ячейка говорит 12 000–16 000 ✓
Головка 12 мм по алюминию, Vc ≈ 845 → N ≈ 22 400 об/мин → ячейка говорит 21 000–28 000 ✓
Головка 12 мм по закаленной стали, Vc ≈ 420 → N ≈ 11 100 об/мин → ячейка говорит 10 000–14 000 ✓
Таблица — это просто эта формула с консервативными диапазонами Vc для каждого материала — алюминий и медь работают на высоких скоростях, потому что риск заключается в налипании стружки, а не в перегреве кромки; закаленная сталь работает на низких скоростях, потому что каждая точка нагрузки на кромку приходится на напаянное соединение.
Однозаходная или двухзаходная насечка определяет строку, которую вы читаете
Двухзаходная(два пересекающихся зуба) дробит стружку: используйте для стали, нержавеющей стали, чугуна. Начинайте со среднего диапазона.
Однозаходная(один открытый зуб) отводит стружку: используйте для алюминия, меди, пластика — материалов с липкой стружкой, где вы можете использовать верхнюю границу диапазона, потому что ограничением является зазор, а не тепло.
Одно предупреждение в обоих направлениях: не используйте однозаходный бор на нержавеющей стали — один широкий зуб не может дробить длинную стружку, и кромка упрочняет поверхность против вас. А двухзаходный бор в алюминии забьется за считанные секунды, независимо от того, что говорит таблица.
Пять признаков того, что вы работаете на неправильной скорости
Признак
Причина
Решение
Стружка становится синей / соломенного цвета
Слишком быстро — тепло кромки превышает допустимую температуру напайки
Снизьте на 20–30%, проверьте давление
Бор "забивается" / засоряется в алюминии
Слишком медленно для липкой стружки или двухзаходный бор для мягкого сплава
Увеличьте скорость до диапазона для алюминия, переключитесь на однозаходный
Дребезжание, визг
Слишком быстро для соотношения головки к хвостовику, слишком большой вылет
Снизьте до нижней границы диапазона, уменьшите вылет
Кромка тупится за минуты
Слишком медленно — трение вместо резания
Увеличьте скорость на 10–20% перед заменой бора
Линия напайки обесцвечивается / головка позже отрывается
Длительная работа на скорости холостого хода
Рассматривайте номинальную мощность шлифовальной машины как предел, а не как настройку
Откуда взялись эти цифры
Честное предостережение: опубликованные таблицы оборотов боров расходятся — одна и та же головка диаметром 1/2 дюйма имеет рейтинг от 8 000 до 24 000 об/мин в зависимости от бренда. Наши диапазоны основаны на предельных скоростях резания для напаянного твердого сплава (примерно 750–850 м/мин непрерывно), перекрестно проверены с опубликованными таблицами производителей и имеют консервативный уклон везде, где источники противоречат друг другу. Это инженерные оценки, а не данные лабораторных испытаний: когда ваша машина, ваша оснастка или ваш материал ведут себя по-другому, доверяйте пяти признакам выше, а не любой таблице — включая нашу.
Часто задаваемые вопросы
Могу ли я использовать твердосплавный бор в любом пневматическом шлифовальном инструменте?
Любой пневматический шлифовальный инструмент, который принимает хвостовик, да — но подбирайте скорость. Электрический шлифовальный инструмент на 25 000 об/мин подойдет для головок диаметром до 12 мм; пневматический инструмент на 50 000 об/мин следует притормаживать или оснащать меньшей головкой.
Что произойдет, если я буду использовать твердосплавный бор слишком быстро?
Сначала стружка обесцветится, затем кромка засалится и перестанет резать, затем ослабнет соединение напайки. Поломка обычно происходит с задержкой — бор, который "внезапно потерял головку", работал слишком быстро несколько дней назад.
Почему мой бор забивается в алюминии даже при правильной скорости?
Скорее всего, неправильный тип насечки. Двухзаходные зубья задерживают мягкую стружку. Решением является однозаходная насечка или насечка для алюминия (крупный зуб) — одной скорости недостаточно, чтобы спасти двухзаходный бор в алюминии.
Какая скорость для закаленной стали или закалки HRC 60?
Диапазон для закаленной стали: 6 000–9 000 об/мин для головки 19 мм, 10 000–14 000 для 12 мм. Если бор цельный (не напаянный), вы можете работать на верхней границе диапазона — см. наш двухзаходный бор SB-5 1/2 дюйма для стандартного варианта из стали 1/2 дюйма.
Изменяет ли более длинный бор скорость?
Более длинные зубья и больший вылет увеличивают рычаг. Когда длина зуба более чем в 3 раза превышает диаметр хвостовика, используйте нижнюю границу диапазона и позвольте бору делать свою работу.
Почему таблицы оборотов производителей так сильно расходятся?
Потому что ни один из них не публикует данные лабораторных испытаний — каждая таблица на рынке, включая нашу, является расчетом скорости резания с учетом запаса прочности. Расхождение (до 3 раз) говорит вам, что таблица — это отправная точка, а пять признаков — это реальная обратная связь.
Как узнать, что мой бор изношен?
Не только по внешнему виду. Засаленную кромку можно восстановить шлифовальным камнем; замените бор, когда профиль зуба заметно скруглится или скорость съема материала остается низкой даже после изменения скорости.
Получить предложение
Сообщите нам материал и размер головки, которые вы используете — мы производим твердосплавные боры серий SA, SB и SC как в дюймовом, так и в метрическом исполнении, и мы подтвердим правильную скорость и тип насечки для вашего применения.
Направляющая кольцевой пилы TCT: Размеры, хвостовики, материалы и промышленное применение
В современном металлообработке и тяжелой промышленной сварке эффективность и точность сверления отверстий имеют решающее значение. Традиционные спиральные сверла часто медленны, энергоемки и склонны к быстрому износу при работе с прочными сплавами.Кольцевые пилы TCT (с твердосплавными напайками)революционизировали высокопроизводительное сверление, предлагая более высокие скорости проникновения, превосходную термостойкость и увеличенный срок службы инструмента.
Этот подробный обзор исследует техническую конструкцию, пригодность материалов, ключевые промышленные применения и критерии выбора кольцевых сверл TCT.
1. Что такое кольцевая пила TCT?
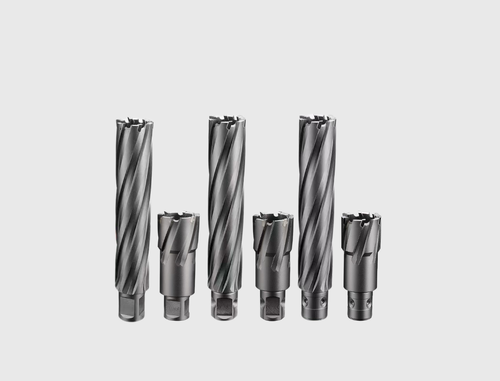
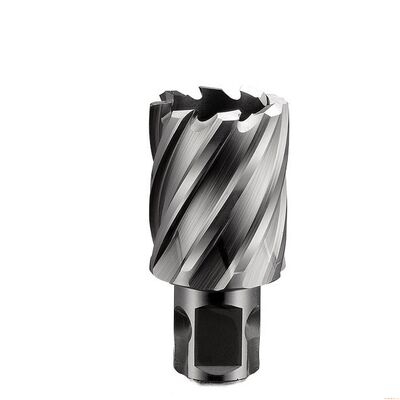
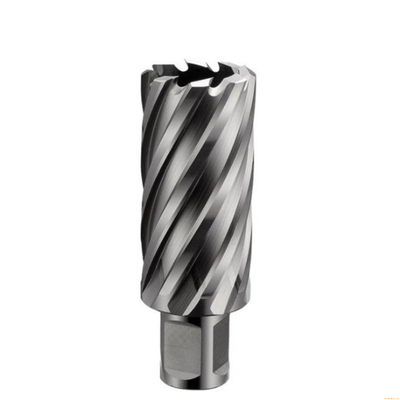
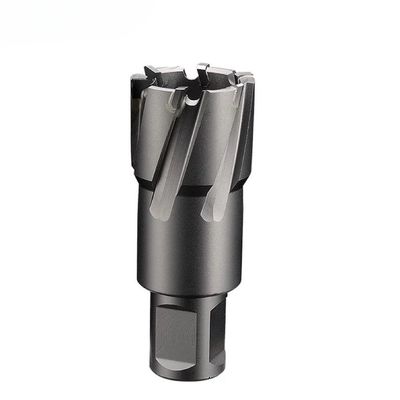
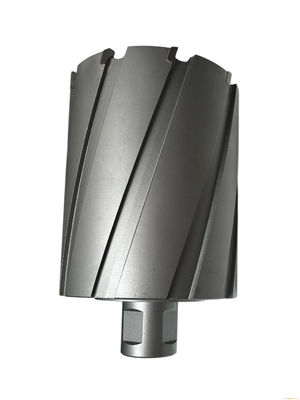
Aкольцевая пила TCT(также известная как сверло с твердосплавными напайками) представляет собой полую, специализированную режущую головку, используемую с магнитными сверлильными станками, радиально-сверлильными станками и обрабатывающими центрами с ЧПУ.
В отличие от обычных спиральных сверл, которые преобразуют весь объем отверстия в стружку, кольцевая пила режет только по внешней окружности отверстия. Этот процесс оставляет сплошной металлический сердечник, значительно снижая трение при резке, потребление энергии станком и время сверления.
Ключевые преимущества кольцевого сверления:
Энергоэффективность: Удаляет только от 1/3 до 1/4 материала по сравнению с цельным сверлением.
Отверстия без заусенцев: Обеспечивает гладкую, точную и чистую поверхность без заусенцев, без предварительного сверления или направляющих отверстий.
Высокая скорость проникновения: Многозубая геометрия равномерно распределяет нагрузку на стружку, удваивая или утраивая скорость подачи.
2. Технические характеристики и проектирование инструмента
Понимание конструктивной особенности кольцевой пилы TCT помогает в выборе правильного инструмента для сложных условий резки.
A. Геометрия зубьев и сырье
Микрозернистый первичный карбид: Премиальные пилы TCT используют вставки из 100% первичного микрозернистого карбида вольфрама, припаянные к корпусу из легированной стали, обеспечивая высокую твердость и износостойкость.
Геометрия с чередующимися многогранными режущими кромками: Твердосплавные наконечники шлифуются с переменными внутренними, средними и внешними режущими углами для дробления стружки на более мелкие фрагменты, предотвращая заклинивание инструмента и снижая нагрузку на шпиндель.
Продвинутая пайка: Технология пайки серебром с плоским дном обеспечивает высокую прочность соединения между твердосплавными наконечниками и стальным корпусом, исключая отрыв наконечников под действием высокого давления подачи.
B. Конфигурации хвостовика и совместимость со станками
Чтобы соответствовать различным магнитным сверлильным системам по всему миру, пилы TCT изготавливаются со стандартными хвостовиками:
Хвостовик Weldon 3/4" (19,05 мм): Двойные плоские участки обеспечивают жесткое крепление; подходит для большинства мировых магнитных сверлильных станков.
Универсальный хвостовик: Имеет комбинацию плоских участков и пазов для быстрого соединения для универсального крепления.
Хвостовик Fein Quick-In 18 мм: Специально разработан для европейских быстросменных патронов без инструментов.
Хвостовик Weldon 1-1/4" (31,75 мм): Используется на тяжелых кольцевых пилах большого диаметра (60 мм+).
C. Размеры и глубина резания (DOC)
Диаметры резания: Варьируются от компактных12 мм до крупномасштабных100+ мм стандартных размеров, с возможностью изготовления на заказ до250 мм+.
Глубина резания (DOC): Стандартные глубины включают35 мм, 50 мм, 75 мм и 100 мм, с возможностью изготовления сверхглубоких вариантов на150 мм и 200 мм DOC.
3. Сравнение TCT и HSS кольцевых пил: Техническое сравнение
Выбор между кольцевыми пилами из быстрорежущей стали (HSS) и с твердосплавными напайками (TCT) зависит от твердости материала, условий работы и требований к партии.
4. Совместимость материалов и пригодность для обработки
Кольцевые пилы TCT превосходно работают при сверлении твердых, абразивных или теплогенерирующих материалов, где инструменты HSS быстро тупятся:
Высокопрочная конструкционная сталь: Тяжелые двутавровые балки, швеллерная сталь, конструкционные плиты Q345/Q460 и S355.
Нержавеющие стали: Аустенитные (304, 316) и дуплексные нержавеющие стали, преодолевающие проблемы упрочнения при деформации.
Закаленные и износостойкие сплавы: Абразивно-стойкие стальные плиты, броневые плиты и закаленные/отпущенные инструментальные стали.
Чугуны и абразивные металлы: Ковкий чугун, серый чугун и алюминиевые сплавы с высоким содержанием кремния.
Рельсовые пути и тяжелые стальные конструкции: Термообработанные железнодорожные пути, стрелы кранов и рамы шасси грузовиков.
5. Механизм работы и отвод стружки
Успешный процесс кольцевого сверления зависит от эффективного отвода стружки и управления тепловым режимом:
Центральное выравнивание по пилотному штифту: Пилотный штифт определяет положение пробивки, выравнивает рез и открывает внутренний клапан подачи СОЖ для прямого потока СОЖ к режущим зубьям.
Периферийная резка: Твердосплавные зубья вырезают кольцевую канавку в металле. Внутренние и внешние спиральные канавки быстро отводят стружку из зоны резания.
Автоматическое выбрасывание сердечника: По завершении отверстия внутренний пружинный механизм выдвигает пилотный штифт вперед, мгновенно выбрасывая сплошной металлический сердечник.
6. Целевые отрасли и полевые применения
Кольцевые сверла TCT незаменимы в тяжелой промышленности:
Конструкционная сталь и строительство зданий: Сверление болтовых и соединительных отверстий в конструкционных колоннах, стальных фермах и косынках.
Мостостроение и дорожная инфраструктура: Полевое обслуживание, усиление и установка соединительных пластин на стальных балочных мостах.
Судостроение, морская и офшорная промышленность: Модификация палубных плит, сборка корпусов и сверление в коррозионных, высокопрочных морских условиях.
Железнодорожная инфраструктура: Сверление рельсов на месте для сигнальных устройств, накладок и ремонта локомотивов.
Тяжелая техника и оборудование: Модификация шасси грузовиков, изготовление стрел кранов и обработка износостойких плит для горнодобывающей/сельскохозяйственной техники.
7. Контрольный список выбора--Руководство покупателя и индивидуальное производство
Соответствие патрону станка: Убедитесь, что ваш магнитный сверлильный станок использует хвостовик Weldon 3/4", универсальный или Quick-In.
Проверьте твердость материала: Выбирайте TCT при обработке нержавеющей стали, легированной стали или материалов с твердостью более HRC 32.
Выберите правильную DOC: Убедитесь, что глубина резания (DOC) превышает толщину заготовки как минимум на 5 мм.
Стандартный склад или индивидуальное производство OEM:
Стандартные размеры: Производители обычно поддерживают обширный запас стандартных диаметров и глубин (35/50/75/100 мм DOC) для немедленной отгрузки.
Индивидуальное проектирование: Нестандартные диаметры (до 250 мм+), сверхглубокие пилы (150–200 мм DOC) и нестандартные геометрии могут быть изготовлены по запросу на основе технических чертежей или образцов.
Заключение
Кольцевые пилы TCT представляют собой оптимальный выбор для тяжелых сверлильных работ по металлу. Сочетая микрозернистые твердосплавные наконечники с оптимизированной геометрией зубьев, эти инструменты обеспечивают непревзойденную скорость, термическую стабильность и срок службы при работе с твердыми и абразивными металлами.
Независимо от того, работаете ли вы в области изготовления металлоконструкций, строительства мостов или ремонта тяжелой техники, выбор правильной кольцевой пилы TCT гарантирует высокую производительность и снижение общей стоимости одного отверстия.
1. Введение: Что такое кольцевая фреза из быстрорежущей стали (HSS)?
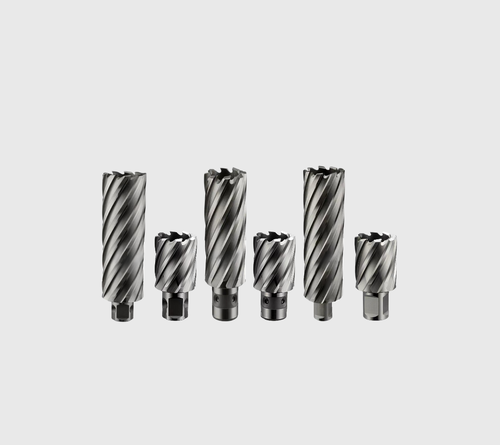
В современном производстве конструкционной стали, металлообработке и тяжелом строительстве первостепенное значение имеют эффективность и качество отверстий. Кольцевые фрезы из быстрорежущей стали (HSS), также известные как сверла-коронки, сверла для магнитных станков или фрезы для стальных пластин, произвели революцию в точном изготовлении отверстий.
В отличие от традиционных спиральных сверл, которые удаляют весь материал из всего объема отверстия, кольцевая фреза HSS режет только по периферии. Этот процесс периферийной резки создает цилиндрический сердечник (или керн), который выбрасывается по завершении, требуя значительно меньше мощности, усилия и времени , обеспечивая при этом чистые отверстия без заусенцев.
2. Марки стали: M2 HSS против M35 Cobalt (5% Co)
Выбор правильного сырья имеет решающее значение для срока службы инструмента, скорости резания и общей производительности. В CHENGDU BABOS TOOLS мы производим кольцевые фрезы премиум-класса из HSS, используя две стандартные промышленные высокоскоростные стали:
Быстрорежущая сталь M2 (стандартная марка):
M2 является эталонным материалом для сверления конструкционной стали общего назначения. Она предлагает превосходный баланс прочности, износостойкости и экономической эффективности, что делает ее наиболее популярным выбором для стандартной конструкционной стали, мягкой стали и чугунных плит с пределом прочности на растяжение до 400 Н/мм².
Быстрорежущая сталь M35 Cobalt (5% Cobalt):
Марка M35, обогащенная 5% кобальта, обеспечивает превосходную красностойкость, термическую стабильность и износостойкость при непрерывных нагрузках в тяжелых условиях. Она специально разработана для сверления прочных сплавов, твердых конструкционных сталей и нержавеющей стали (например, 304, 316), где накопление тепла приводит к преждевременному износу стандартных инструментов.
3. Основные технические характеристики и совместимость
Типы хвостовиков
Для обеспечения универсальной совместимости с различными магнитными сверлильными станками (магнитными станками) и радиально-сверлильными станками кольцевые фрезы HSS доступны в нескольких стандартизированных конструкциях хвостовиков:
Хвостовик Weldon 3/4" (19,05 мм): Имеет два плоских паза для зажима двумя винтами; самый распространенный хвостовик в мире (подходит для оборудования Hougen, Rotabroach, Nitto и BABOS).
Универсальный хвостовик (19,05 мм): Сочетает плоские пазы Weldon с канавкой для быстрой смены, обеспечивая многофункциональную совместимость с различными держателями инструментов.
Хвостовик Fein Quick-IN: Разработан для систем быстрой блокировки на специализированных магнитных станках Fein.
Общие диаметры и глубины резания (DOC)
Отверстия для высокоскоростного вращения: Ø14 мм, Ø18 мм, Ø22 мм и Ø26 мм (точно соответствуют стандартным применениям для болтов с зазором M12, M16, M20 и M24).
Диапазоны глубины резания: Стандартная серия в 30 мм и 50 мм DOC; Расширенная серия в 75 мм и 100 мм DOC для конструкций из толстых плит.
4. Передовая геометрия и конструктивные особенности
Что отличает высокопроизводительную кольцевую фрезу HSS, так это ее внутренняя геометрия зубьев и прецизионный производственный процесс:
Тонкостенная многогранная геометрия: Снижает сопротивление резанию, равномерно распределяет нагрузку от стружки по канавкам и обеспечивает гладкую, свободную от вибраций обработку отверстий без биения.
Прецизионная шлифовка на станках с ЧПУ: Полностью шлифованные на станках с ЧПУ канавки гарантируют высокую концентричность и точность размеров, исключая овальность отверстий и биение инструмента.
Совместимость с внутренним направляющим штифтом для подачи СОЖ: Разработан для установки центральных направляющих штифтов, которые непрерывно подают СОЖ непосредственно к режущей кромке, одновременно облегчая выброс керна.
5. Советы по устранению неполадок и обслуживанию
Чтобы максимально продлить срок службы ваших кольцевых сверл, следуйте этим рекомендациям:
Всегда используйте СОЖ/смазочные материалы: Непрерывное внутреннее охлаждение предотвращает перегрев, сохраняет остроту зубьев и обеспечивает плавное отведение стружки.
Поддерживайте постоянное усилие подачи: Избегайте пульсирующей подачи. Постоянное, сильное давление позволяет многогранной геометрии зубьев чисто срезать металл.
Проверяйте работоспособность направляющего штифта: Убедитесь, что внутренний выталкивающий штифт свободно перемещается, чтобы обеспечить плавный выброс керна после каждого реза.
6. Производство OEM и частных торговых марок с BABOS
Являясь специализированным производителем режущих инструментов с более чем 16-летним опытом, CHENGDU BABOS CUTTING TECH CO., LTD. предоставляет комплексные партнерские программы по производству под частной торговой маркой и OEM/ODM для мировых брендов инструментов и промышленных дистрибьюторов.
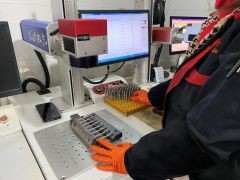
Индивидуальная лазерная гравировка: Высокоточная лазерная гравировка логотипа вашей компании, пользовательских номеров деталей и спецификаций размеров непосредственно на хвостовике инструмента.
Индивидуальные упаковочные решения: Индивидуальные прочные пластиковые тубусы, изготовленные методом выдувного формования, индивидуальные коробки и наборы из нескольких фрез.
Гибкие объемы заказов: Низкие минимальные объемы заказа (MOQ) для партий с индивидуальным брендингом с поддержкой пробных заказов смешанных размеров.
100% гарантия качества: Каждая фреза проходит строгий контроль твердости, допусков на биение и целостности поверхности в соответствии со стандартами ISO.
7. Часто задаваемые вопросы (FAQ)
В: Можно ли использовать кольцевые фрезы HSS для нержавеющей стали?
О: Да. Для работы с нержавеющей сталью мы настоятельно рекомендуем выбирать кольцевые фрезы из быстрорежущей стали M35 Cobalt (5% Co) в сочетании с соответствующим смазочно-охлаждающим маслом для противодействия высокому нагреву и упрочнению.
В: В чем основное отличие фрез с хвостовиком Weldon от универсальных хвостовиков?
О: Хвостовики Weldon имеют два плоских привода, удерживаемых установочными винтами, в то время как универсальные хвостовики включают как плоские пазы, так и канавку для быстросменного замка для более широкой совместимости с различными брендами магнитных станков.
В: Почему стоит выбрать HSS вместо кольцевых фрез TCT для отверстий меньшего диаметра?
О: Кольцевые фрезы HSS обладают более высокой прочностью и эластичностью зубьев, что делает их менее склонными к сколам зубьев на меньших диаметрах (менее Ø20 мм) и в тонкостенных конструкциях из стали при ручной или портативной подаче.
Запросите ваш индивидуальный прайс-лист OEM сегодня
Официальный сайт: industrial-cuttingtools.com
Основное направление производства: Кольцевые фрезы HSS и TCT | Твердосплавные роторные боры | Цельные твердосплавные фрезы
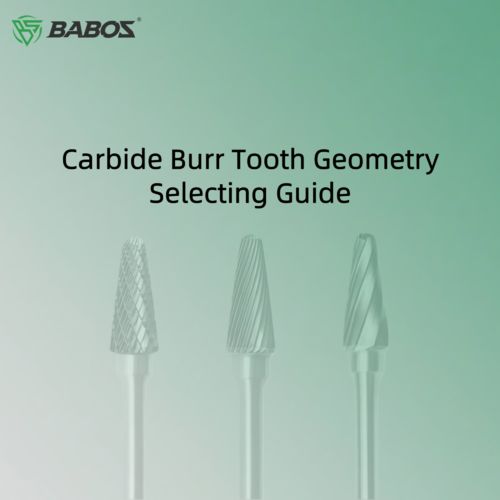
При выборе вольфрамокарбидных вращающихся решеток большинство покупателей сосредотачиваются на качестве карбида, твердости или размерах ствола, но часто упускают из виду один из самых важных факторов производительности: геометрию зуба.
Конструкция зуба (также называемый флейтой или режущей моделью) напрямую определяет скорость резки, эффективность удаления щелочей, отделку поверхности, теплогенерацию и срок службы инструмента.
Если вы дистрибьютор инструментов, промышленный покупатель или менеджер по закупкам на заводе,Понимание геометрии зубов поможет вам выбрать правильный карбид для каждого применения и избежать ненужных затрат на инструменты..
Что такое зубная геометрия в карбидных ротационных резках?
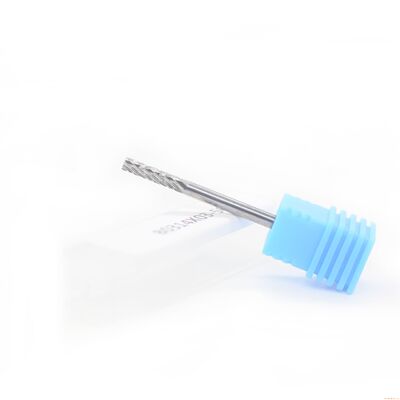
Геометрия зуба относится к форме, размеру и расположению режущих краев на карбидной головке.
- Насколько агрессивно материал удаляется
- Как гладко резает нож
- Как выпускают чипы
- Сколько длится бур?
Хорошо спроектированный зубной рисунок повышает эффективность резки на 30-50% и значительно снижает износ инструмента.
Общие зубные типы карбидных отломок
Тип зуба
Внешний вид
Лучшее для
Особенности
Одноразовый (SC)
Спиральные зубы в одном направлении
Сталь, чугун
Быстрый вывоз запасов
Двойное отделение (DC)
Круглые зубы
Нержавеющая сталь, отвержденная стальЯ...
Гладкая отделка, стабильная резка
Алюминиевая резьба ((AL)
Большая одиночная флейта
Алюминий, латунь, пластмассы
Противозатопление
Однорежущий и двойной режущий и алюминиевый режущий
Фактор производительности
Одноразовый
Двойной разрез
Алюминиевая резьба
Скорость резки
★★★★
★★★
★★★★★
Поверхностная отделка
★★
★★★★
★★★
Управление чипами
★
★★★★
★★★★★
Стабильность вибрации
★★
★★★★
★★★
Лучшее для
Сталь, чугун
СС, сплавная сталь
Алюминий, медь
*Если вы продаете металлургическим цехам или дистрибьюторам, всегда указывайте в каталоге все три типа зубов, поскольку они обеспечивают 90% потребностей рынка.
Как геометрия зубов влияет на производительность резки
1. Эффективность удаления филе: большие конструкции флейты удаляют филе быстрее (лучше всего для алюминия), в то время как зубы с поперечным разрезом уменьшают размер филе (лучше всего для нержавеющей стали).
2Скорость резки: агрессивная геометрия флейты увеличивает скорость удаления, но также требует более высоких оборотов и стабильных инструментов.
Рекомендуемые скорости работы
Диаметр головки бура ((rmp/min)
3 мм ((1/8")
6 мм ((1/4")
10 мм ((3/8")
12 мм ((1/2")
16 мм ((5/8")
Максимальная рабочая скорость
90000
65000
55000
35000
25000
Алюминий, пластмасса
Используемый диапазон
60000-80000
15000-60000
10000-50000
7000-30000
6000-20000
Рекомендуемая скорость запуска
65000
40000
25000
20000
15000
Медь, чугун
Используемый диапазон
45000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Рекомендуемая скорость запуска
65000
45000
30000
25000
20000
Медленная сталь
Используемый диапазон
60000-80000
450000-60000
30000 - 40000
22500-30000
18000-20000
Рекомендуемая скорость запуска
80000
50000
30000
25000
20000
Очищенная сталь и т.д.
Используемый диапазон
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Рекомендуемая скорость запуска
80000
40000
25000
20000
15000
3Производство тепла: неправильный тип зуба = чрезмерное нагревание = износ инструмента + ожоги на заготовке.
4Вибрация и устойчивость: двойные резки уменьшают вибрацию и улучшают контроль, идеально подходят для ручной работы с шлифовальной машиной.
5Продолжительность использования инструмента: оптимизированная геометрия зуба уменьшает трение и нагрузку и увеличивает продолжительность использования на 25-40%.
Выбор правильной геометрии зуба для различных материалов
Материал
Рекомендуемый тип зуба
Причины рекомендации
Углеродистая сталь
Одноразовый
Агрессивная резка
Нержавеющая сталь
Двойной разрез
Предотвращает затвердевание
Сталь, отвержденная
Двойной разрез
Устойчивая резка
Алюминий
Алюминиевая резьба
Предотвращает загрузку
Титан
Двойной разрез
Стабильность при нагревании
Медь/медь
Алюминиевая резьба
Чистое резение
Часто задаваемые вопросы
Вопрос 1: Какой карбидный зуб длится дольше всего?
Двойные резки, как правило, обеспечивают лучший баланс между скоростью и продолжительностью жизни инструмента.
Вопрос 2: Могу ли я запросить специальную зубную геометрию?
Да √ OEM настройка зубной конструкции доступна для объемных заказов.
Вопрос 3: Какой тип зуба лучше всего подходит для нержавеющей стали?
Двойные резки уменьшают закаливание, более гладкий контроль.
Заключение
Геометрия зуба напрямую контролирует скорость резки, удаление щелочей, отделку поверхности, тепло и срок службы инструмента.
Мы изготавливаем вольфрамокарбидные вращающиеся стержни для глобальных дистрибьюторов инструментов и промышленных пользователейУ нас следующие основные преимущества:
- Ультратонкозернистый карбид WC
- CNC 5-осевое высокоточное шлифование
- Высокопрочный серебряный сплав
- Стандартная и индивидуальная зубная геометрия
- Фабричная цена + быстрая доставка
Карбидные роторные фрезы представляют собой одно из самых требовательных рабочих сред для карбидных роторных фрез. При поставке инструментов для судостроения и морского строительства стандартные готовые решения редко бывают достаточными. Соответствие реальным требованиям цеха требует точного проектирования — от индивидуальных геометрий зубьев до оптимизированных марок сырья и размеров зерна.
Понимание операционных реалий судостроительных производств
Подготовка поверхности на судостроительных верфях характеризуется непрерывным, тяжелым грубым шлифованием. Операторы часто работают с толстыми стальными листами, массивными сварными швами, брызгами сварки, толстым окалиной и стойкой ржавчиной, используя пневматические шлифовальные машины с высоким крутящим моментом при длительных высоких нагрузках.
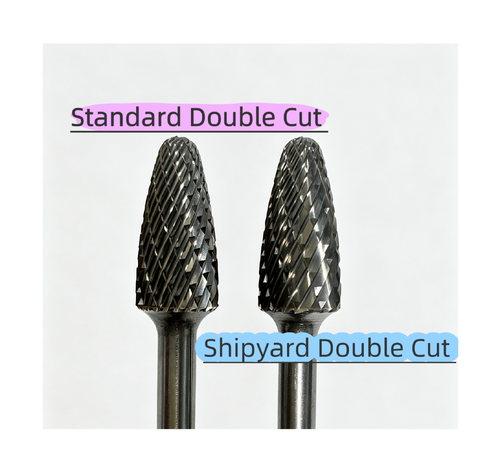
Вот как стандартные фрезы с двойным зубом сравниваются с тяжелыми фрезами для судостроительных верфей в этих условиях работы:
Ключевые различия
1. Геометрия зубьев и конструкция (основное отличие)
Стандартный двойной зуб (стандартный 24-зубый):
Особенности конструкции: Более узкие канавки, более высокая плотность зубьев и более мелкие вершины зубьев.
Целевое применение: Универсальная обработка, предназначенная для баланса между съемом материала и качеством поверхности. Идеально подходит для изготовления пресс-форм, небольших заготовок, легкой снятия заусенцев и незначительной очистки сварных швов.
Ограничения: При работе с массивными сварными швами или толстой окалиной стандартные канавки легко забиваются, перегреваются и приводят к преждевременному скалыванию кончика. Им просто не хватает долговечности, необходимой для непрерывных высоких нагрузок.
Тяжелая двойная фреза для судостроительных верфей (20-зубая):
Особенности конструкции: Более широкий шаг зубьев со значительно более глубокими и широкими канавками для стружки. Общее количество зубьев уменьшено примерно до 20, с индивидуальными углами наклона и усиленными основаниями зубьев для повышения ударной вязкости.
Целевое применение: Тяжелый съем материала, специально разработанный для массивных сварных швов, сильных брызг и толстой окалины на судовых листах.
Ключевые преимущества: Отличный отвод стружки предотвращает забивание и перегрев даже при высоком давлении оператора. Усиленные головки резака устойчивы к сколам при ударах, обеспечивая максимальную скорость съема металла (MRR) и значительно более длительный срок службы инструмента.
Компромисс: Оставляет более шероховатый профиль поверхности, что делает его наиболее подходящим для первичного съема материала, а не для тонкой отделки.
2. Марка карбида и металлургия
Стандартный двойной зуб: Использует стандартный мелкозернистый карбид вольфрама, подходящий для повседневной обработки. Более дешевые альтернативы на рынке часто используют более крупное зерно, которое быстро изнашивается при интенсивном нагреве.
Специальная версия для судостроительных верфей: Изготовлена из ультрамелкозернистого карбида вольфрама, обеспечивающего превосходную прочность на поперечный изгиб (TRS) и высокую твердость при высоких температурах («красная твердость»). Поскольку непрерывное шлифование генерирует экстремальный нагрев, фрезы судостроительного класса дольше сохраняют остроту режущей кромки без отжига. Выборочные высококачественные версии также оснащены специальными износостойкими покрытиями для продления срока службы.
3. Основные среды применения
Стандартный двойной зуб: Механические цеха, изготовление инструментов и штампов, легкие литейные работы и полуобработка нержавеющей стали или небольших стальных компонентов.
Специальная версия для судостроительных верфей: Судостроительные верфи, морские металлоконструкции, производство строительных металлоконструкций и производство тяжелого оборудования, требующее длительного грубого шлифования массивных сварных швов и слоев ржавчины.
4. Обращение оператора и эффективность шлифования
Стандартный двойной зуб: Обеспечивает более низкое сопротивление резанию, минимальную вибрацию и более гладкую поверхность. Однако скорость съема материала ограничена, и инструмент может останавливаться или замедляться при больших подачах.
Специальная версия для судостроительных верфей: Обеспечивает агрессивный захват и быстрый съем металла для быстрой очистки массивных сварных швов. Операторы достигают более быстрых циклов обработки грубых работ, хотя вторичная отделка может потребоваться в зависимости от спецификаций задания.
Рекомендация
Выбор правильной геометрии роторной фрезы напрямую влияет на вашу операционную эффективность и затраты на расходные материалы. Перед заказом сообщите нашим техническим специалистам о ваших конкретных условиях на рабочем месте и целевых материалах, чтобы мы могли рекомендовать оптимальную конфигурацию фрезы для вашего применения.
Технология сварки и выбор материала сварки напрямую определяют уровень качества карбидной резьбы.
Технология сварки карбидных вращающихся решеток является одним из ключевых факторов, влияющих на их качество.Выбор сварочных материалов и способов сварки напрямую определяет уровень качества карбидных вращающихся борсов.
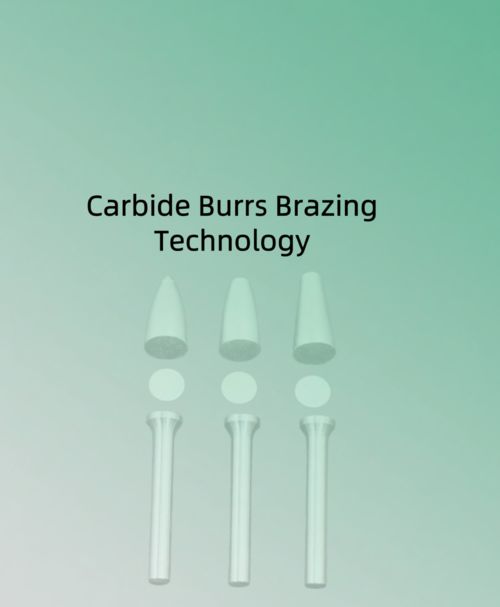
Выбор материалов для сварки: карбидные вращающиеся сварки используют серебряный материал для сварки, который имеет серебро на обоих концах и слой медного сплава между ними.Температура сварки для этого материала составляет около 800°CЭто значительно ограничивает повреждение свойств карбида, уменьшает напряжение при сварке,предотвращает микротрещины в карбиде, и обеспечивает лучшую прочность сварки.
Выбор методов сварки: в настоящее время на рынке существует два основных метода сварки: сварка серебра с плоским дном и сварка меди с хвостовой дырой.более низкое напряжение сварки, и более низкая требуемая температура сварки, что лучше сохраняет производительность рукоятки сплава и стали.Медное сплавление с хвостовым отверстием может сэкономить немного карбидного материала и дешевле, но более высокая температура сварки может повредить свойства карбида.
Оборудование и процесс сварки: использование автоматических сварочных машин является решающей частью процесса.Карбидная кончивка и стальная ручка могут автоматически выравниваться для сварки без ручного вмешательства, обеспечивая стабильность качества сварки и превосходную коаксиальность между стальной ручкой и карбидным концом после сварки.
Почему технология сплошного серебряного сплава имеет решающее значение для карбида?
Наиболее распространенным неисправностью в вращающихся файлах является "разрыв головы" в точке сварки.Бабо, мы устраняем этот риск, используя передовыеТехнология сварки серебра с плоским дном.
В отличие от стандартных методов сварки, наш процесс включает:
Максимальный контакт с поверхностью:Конструкция с плоским дном обеспечивает 100% контакт между карбидной головкой и стальным стволом, создавая связь, которая значительно прочнее, чем традиционные заостренные или нерегулярные соединения.
Премиальная серебряная сварка:Мы используем высококачественное серебряное заполнительное сплавление, которое обеспечивает превосходную теплопроводность и устойчивость к ударам, предотвращая ослабление инструмента из-за теплового расширения во время тяжелой шлифовки.
Гарантия на отсутствие сбоев:Эта технология точной сварки гарантирует, что наши инструменты могут выдерживать высокие обороты и чрезвычайное боковое давление, обеспечивая промышленным дистрибьюторам и конечным пользователям надежную производительность с "нулевым риском".
Как компания с более чем десятилетним опытом исследования и разработки карбидных материалов, Chengdu BABOS Cutting Tools имеет глубокое понимание производительности карбидных материалов.Во время сварки вращающихся решеток, мы используем полностью автоматизированную технологию сплошного серебряного сплава, которая в значительной степени защищает производительность сплава и обеспечивает отличную коаксиальность между стальной ручкой и карбидным концом.
Автор: Вилла Ванг
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339